
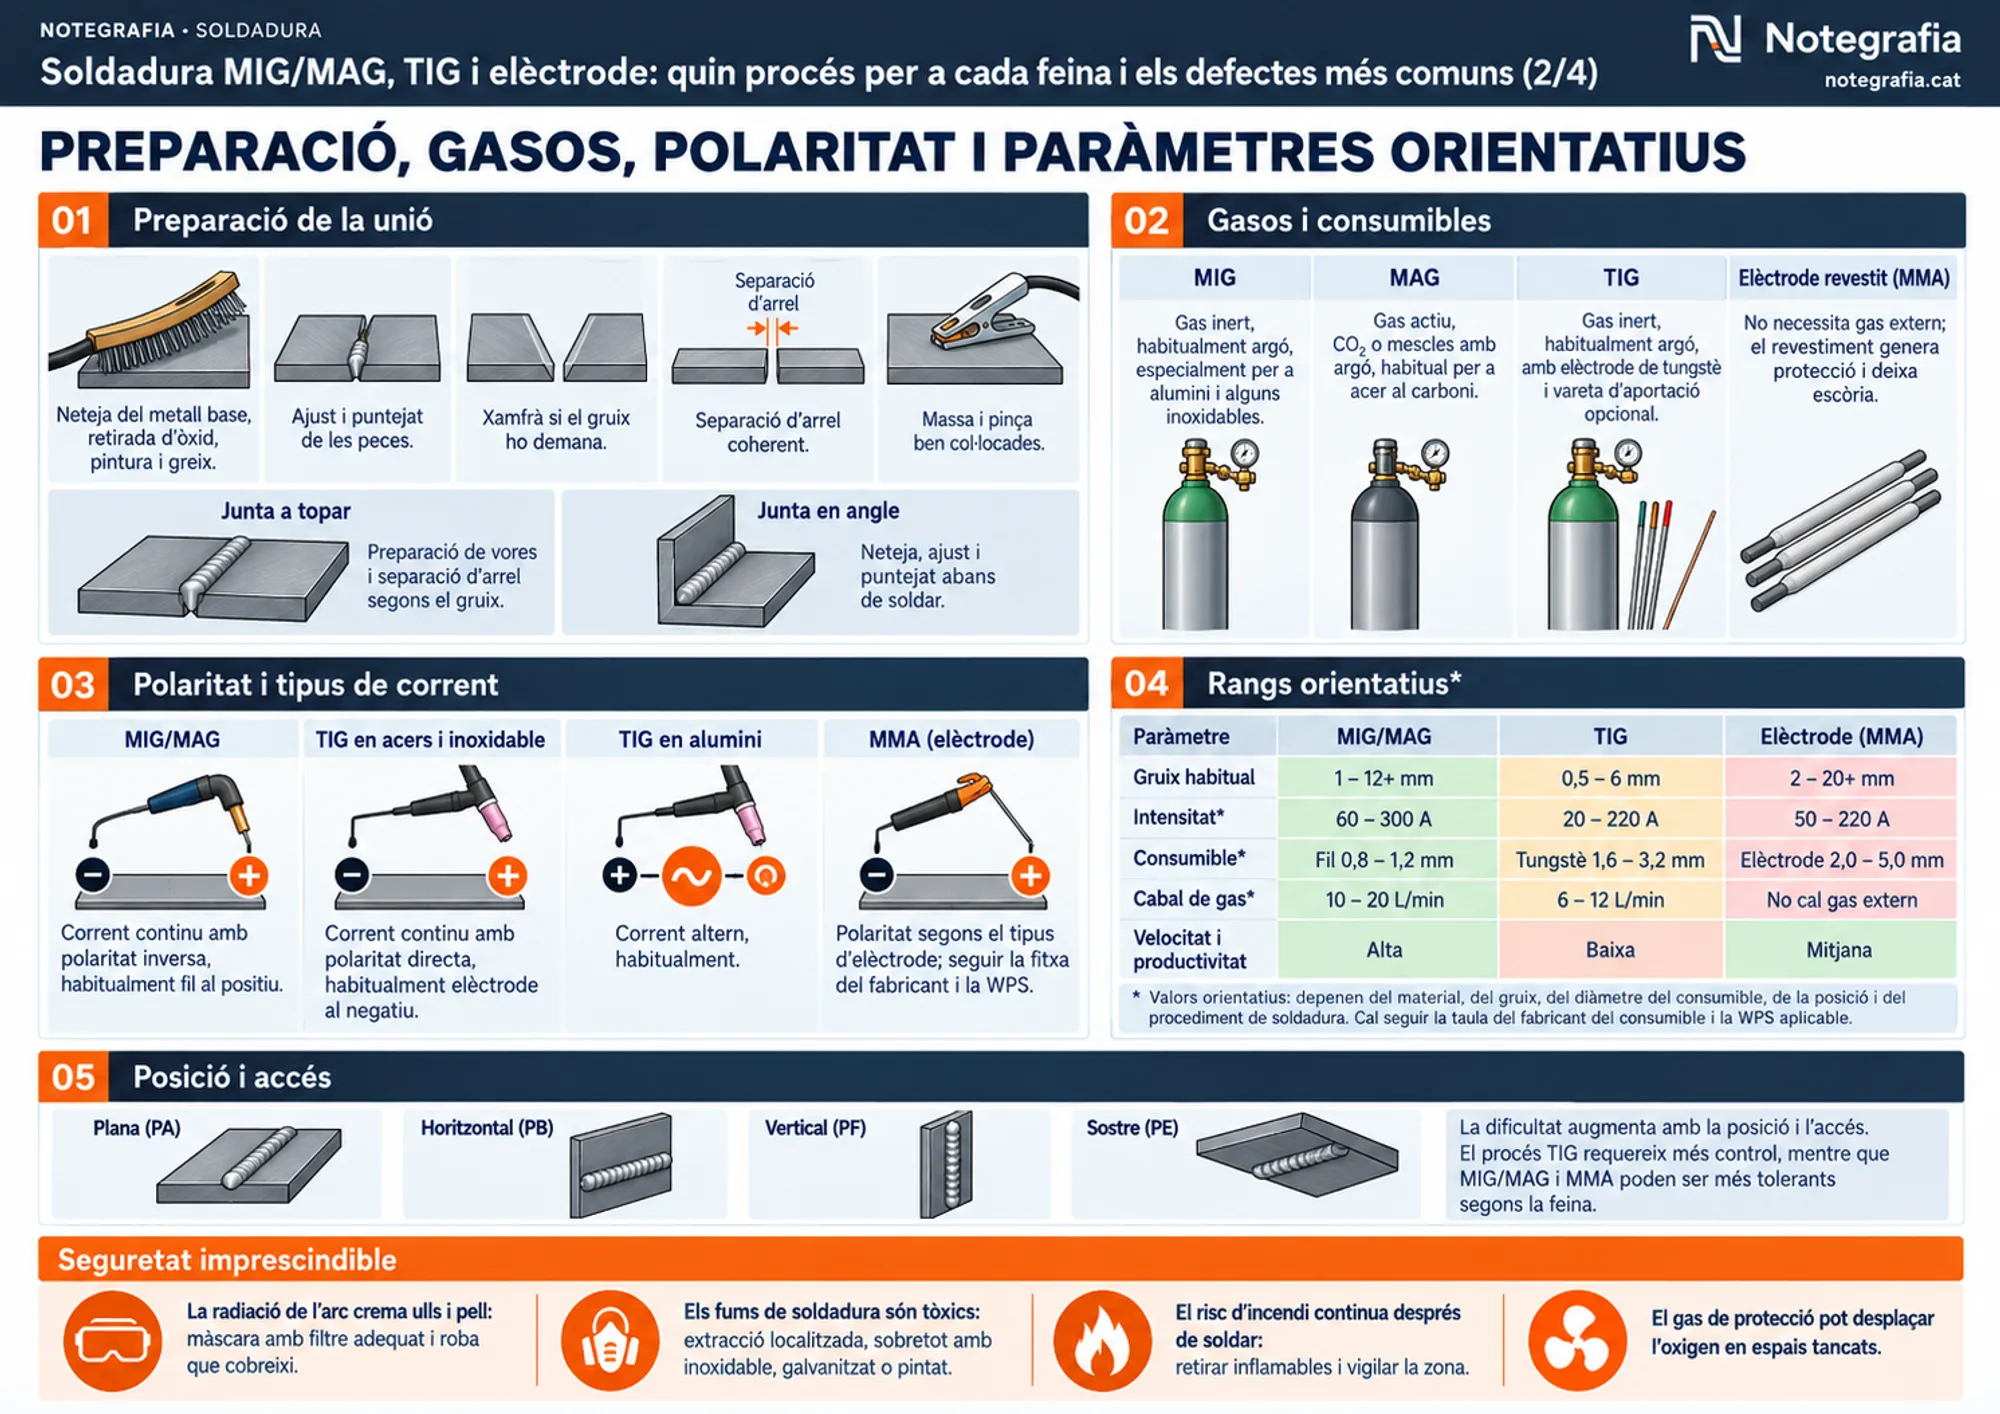
Abans d'encendre l'arc hi ha feina que decideix la meitat del resultat. Aquesta segona peça de la sèrie repassa la preparació, els gasos, la polaritat i els paràmetres orientatius.
Preparació de la unió
Netejar el metall base d'òxid, pintura i greix; ajustar i puntejar les peces; fer xamfrà si el gruix ho demana; deixar una separació d'arrel coherent; i col·locar bé la massa i la pinça. En una junta a topar, la preparació de vores i la separació d'arrel depenen del gruix; en una junta en angle, neteja, ajust i puntejat abans de soldar.
Gasos i consumibles
El MIG fa servir gas inert (habitualment argó), sobretot per a alumini i alguns inoxidables. El MAG fa servir gas actiu (CO₂ o mescles amb argó), habitual per a acer al carboni. El TIG treballa amb gas inert, elèctrode de tungstè i vareta d'aportació opcional. L'elèctrode revestit no necessita gas extern: el revestiment genera la protecció i deixa escòria.
Polaritat i tipus de corrent
En MIG/MAG, corrent continu amb polaritat inversa, habitualment amb el fil al positiu. En TIG d'acers i inoxidable, corrent continu amb polaritat directa, amb l'elèctrode al negatiu. En TIG d'alumini, corrent altern. En elèctrode revestit, la polaritat depèn del tipus d'elèctrode: cal seguir la fitxa del fabricant i el procediment de soldadura.
Rangs orientatius
Els valors de gruix, intensitat, diàmetre del consumible i cabal de gas que dona la peça són orientatius i van marcats amb asterisc: depenen del material, del gruix, del diàmetre del consumible, de la posició i del procediment. Cal seguir la taula del fabricant del consumible i la WPS aplicable. La dificultat augmenta amb la posició (plana, horitzontal, vertical, sostre) i l'accés.