
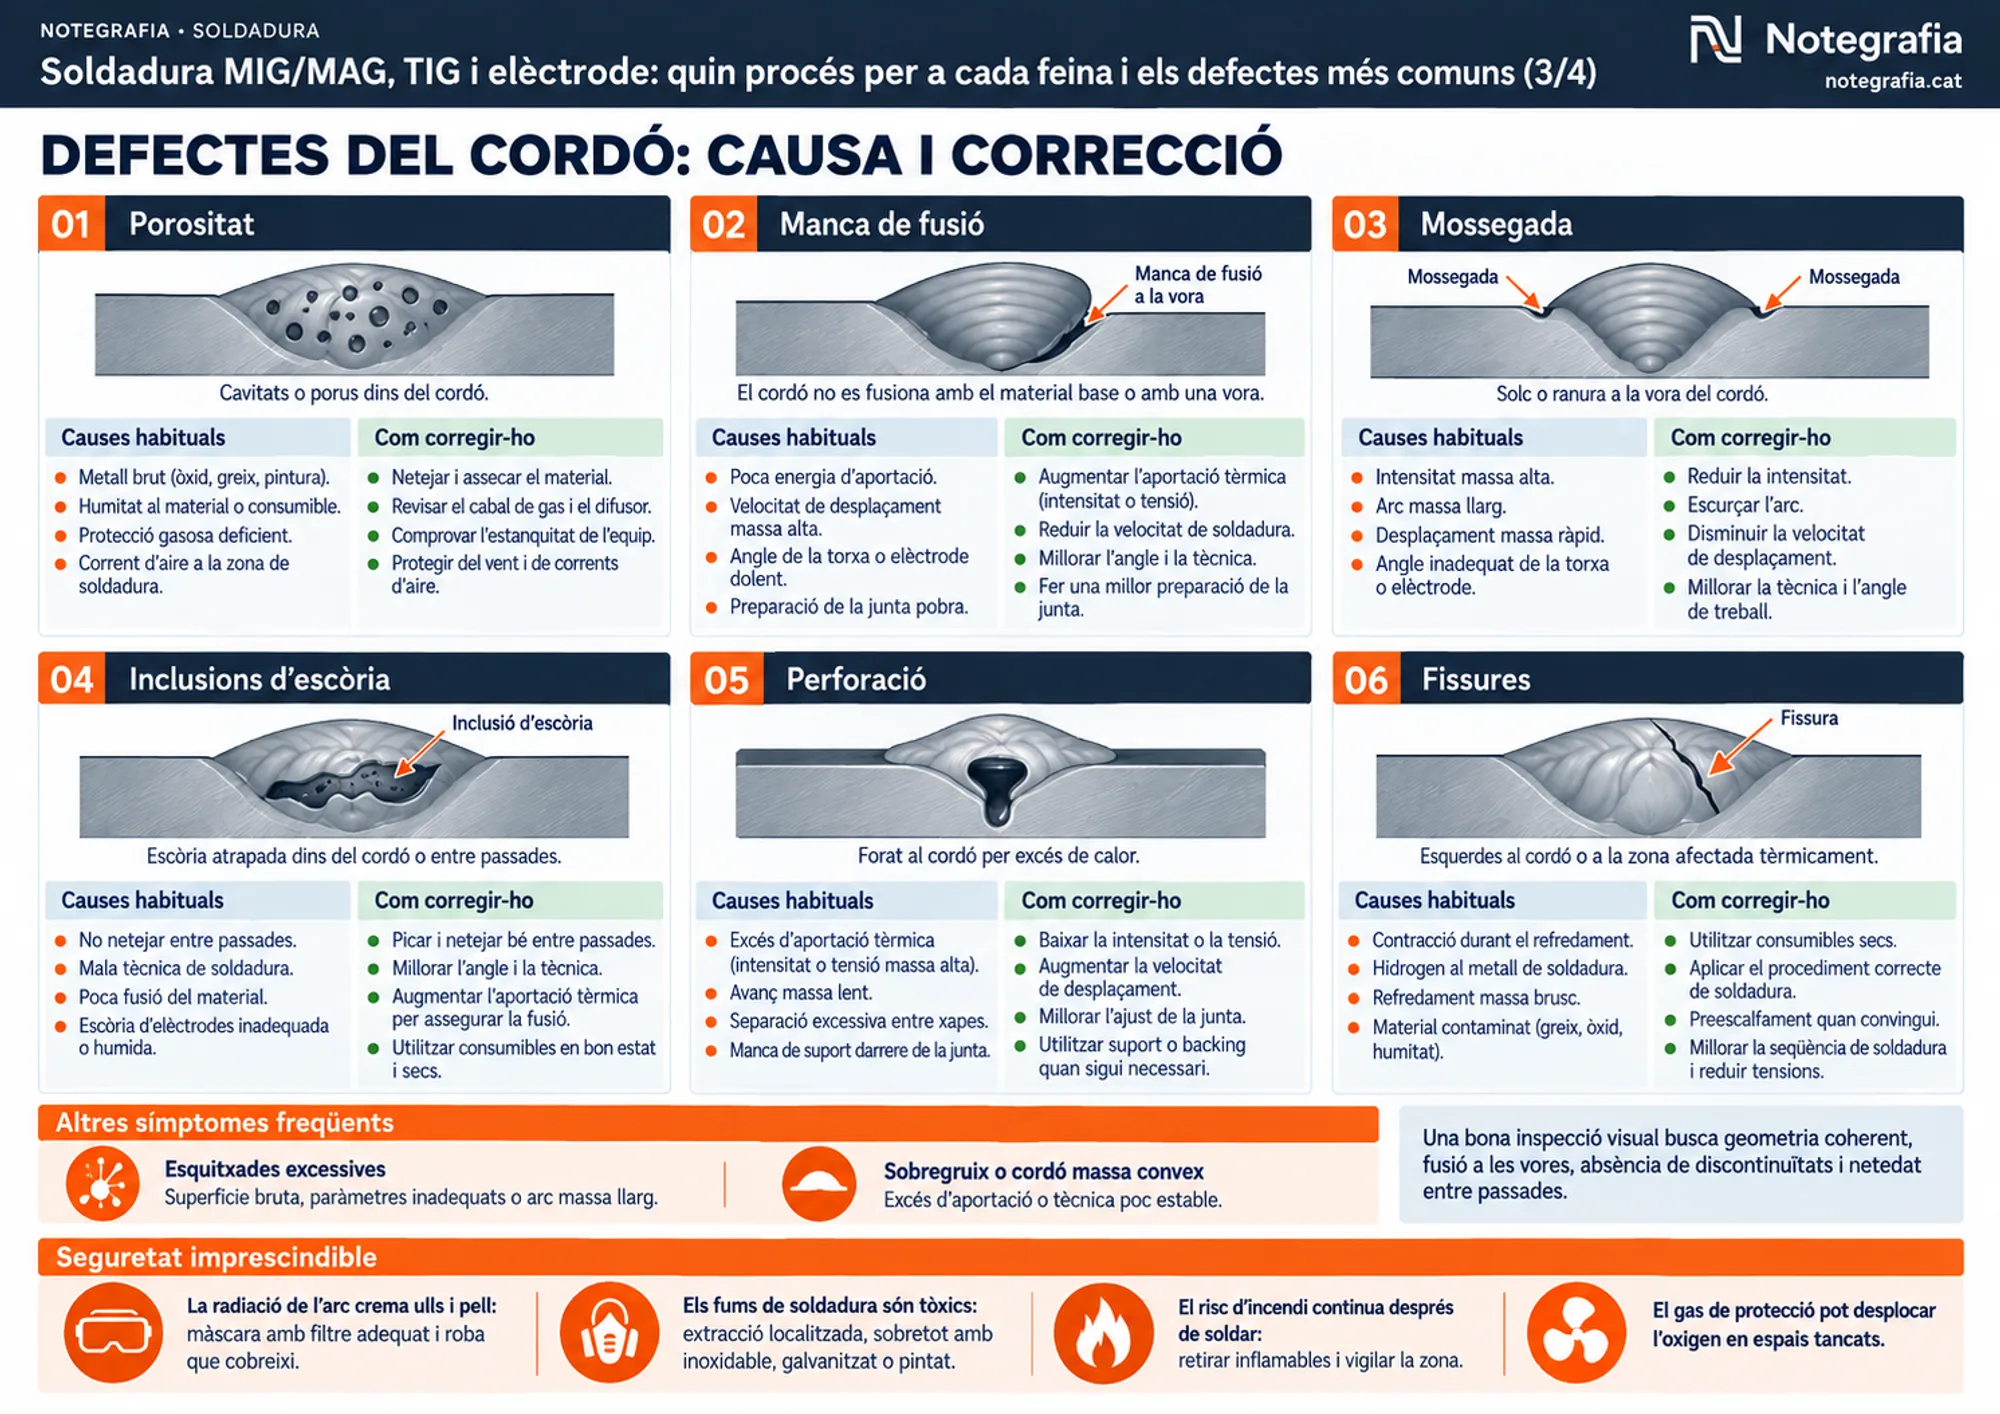
Un cordó defectuós gairebé sempre té una causa concreta i una correcció concreta. Aquesta tercera peça de la sèrie posa els sis defectes més comuns un al costat de l'altre, amb el dibuix, la causa i el remei.
Porositat
Cavitats o porus dins del cordó. Causes habituals: metall brut, humitat al material o al consumible, protecció gasosa deficient, corrent d'aire. Correcció: netejar i assecar, revisar el cabal de gas i el difusor, comprovar l'estanquitat de l'equip i protegir del vent.
Manca de fusió
El cordó no es fusiona amb el material base o amb una vora. Causes: poca energia d'aportació, velocitat massa alta, angle de la torxa dolent, junta mal preparada. Correcció: augmentar intensitat o tensió, reduir la velocitat, millorar l'angle i preparar millor la junta.
Mossegada
Solc o ranura a la vora del cordó. Causes: intensitat massa alta, arc massa llarg, desplaçament massa ràpid, angle inadequat. Correcció: reduir la intensitat, escurçar l'arc, disminuir la velocitat i millorar l'angle de treball.
Inclusions d'escòria
Escòria atrapada dins del cordó o entre passades. Causes: no netejar entre passades, mala tècnica, poca fusió, elèctrodes inadequats o humits. Correcció: picar i netejar bé entre passades, millorar l'angle, assegurar la fusió i fer servir consumibles en bon estat i secs.
Perforació
Forat al cordó per excés de calor. Causes: aportació tèrmica excessiva, avanç massa lent, separació excessiva entre xapes, manca de suport darrere de la junta. Correcció: baixar intensitat o tensió, augmentar la velocitat, millorar l'ajust de la junta i posar un suport quan calgui.
Fissures
Esquerdes al cordó o a la zona afectada tèrmicament. Causes: contracció durant el refredament, hidrogen al metall de soldadura, refredament massa brusc, material contaminat. Correcció: consumibles secs, procediment correcte, preescalfament quan convingui i una seqüència de soldadura que redueixi tensions.
Una bona inspecció visual busca geometria coherent, fusió a les vores, absència de discontinuïtats i netedat entre passades.